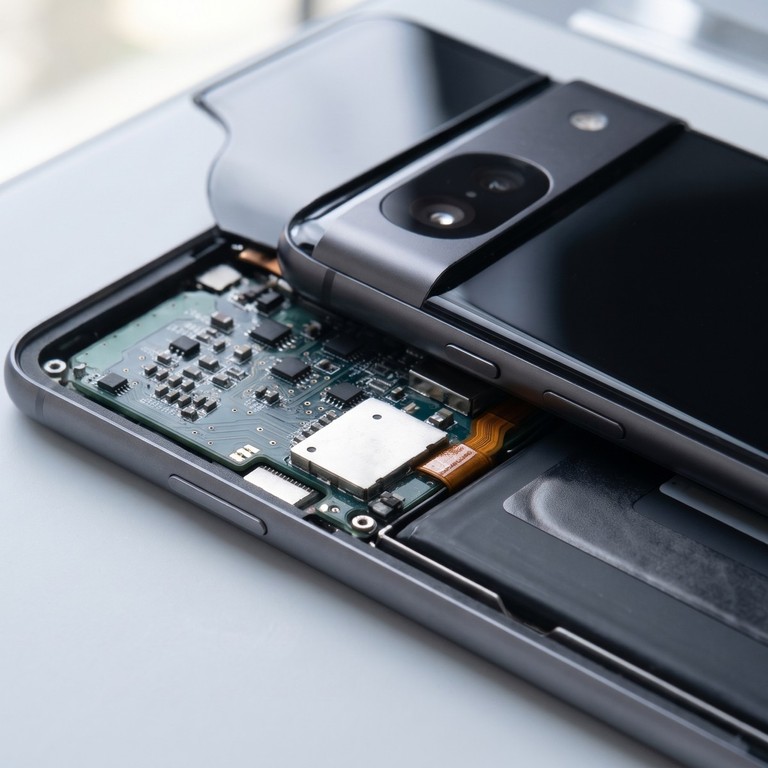
Ogni giorno utilizziamo smartphone, televisori, automobili e dispositivi medici salvavita. Alcuni li sostituiamo dopo pochi anni, altri devono funzionare per decenni. Ma che cosa c’è sotto le scocche di plastica o dietro i display in vetro? Dentro ogni apparecchio risiedono centinaia di componenti, i più piccoli grandi poco più di un granello di sabbia, saldati con grande precisione, collaudati con metodo e soggetti a standard ambientali e di sicurezza molto severi. Materie prime e microchip diventano un prodotto finito attraverso numerose fasi di lavorazione.
Dal progetto all’assemblaggio
Un circuito elettronico nasce su un foglio di progetto. I progettisti definiscono lo schema elettrico, scelgono i componenti e disegnano il layout, cioè la disposizione dei componenti e delle piste di rame. Il risultato è la distinta base (BOM, Bill of Materials), l'elenco ufficiale dei componenti, che spesso include codici alternativi da usare in caso di carenza sul mercato.
Il supporto su cui tutto verrà montato è il circuito stampato, o PCB (Printed Circuit Board). Si ottiene da laminati isolanti in resina e fibra di vetro, ricoperti di rame, che viene inciso per formare le piste. Le schede più complesse sono composte da più strati sovrapposti, collegati tra loro da piccoli fori metallizzati chiamati via. Una vernice protettiva verde (o di altro colore), la solder mask, copre le piste lasciando scoperti solo i punti di brasatura. Anche il PCB nudo viene controllato prima di partire per l'assemblaggio.
L'assemblaggio inizia con il picking, il prelievo dei materiali. I tecnici raccolgono ogni elemento indicato nella distinta base: resistenze, condensatori, microprocessori e connettori. Ogni bobina riporta un codice identificativo, il lotto di produzione e la data di fabbricazione.
È un passaggio critico, perché alcuni componenti, soprattutto quelli in contenitore plastico, sono sensibili all'umidità (MSD, Moisture Sensitive Devices). Se assorbono acqua, durante la brasatura il vapore che si forma rapidamente può creare crepe e distacchi interni, un fenomeno noto come popcorning. Per questo i componenti sensibili sono conservati in sacchetti barriera con indicatori di umidità, e quelli rimasti esposti troppo a lungo vengono essiccati in forno (baking) prima dell'uso.
Nelle linee moderne si usa la tecnologia di montaggio superficiale, SMT (Surface Mount Technology). I componenti che ne sono oggetto si chiamano SMD (Surface Mount Device) e vengono fissati e saldati direttamente sulla superficie del circuito stampato, senza infilare i terminali in fori passanti. È la tecnica che ha reso possibile la miniaturizzazione elettronica.
Il processo segue una sequenza precisa:
Stampa della pasta saldante. La pasta, una miscela di microscopiche sfere metalliche e flussante chimico, viene distribuita attraverso una lamina metallica forata detta stencil. Questa fase è all'origine di una quota molto rilevante dei difetti di fabbricazione, quindi un sistema di ispezione della pasta (SPI, Solder Paste Inspection) misura subito volume, spessore e posizionamento di ogni deposito.
Posizionamento dei componenti. La macchina pick-and-place preleva i pezzi dai caricatori con ugelli a depressione (vuoto) e li posa sulla pasta fresca, che li trattiene grazie alla sua naturale adesività. Poiché alcuni componenti misurano appena 0,4 × 0,2 millimetri, un errore nel caricamento iniziale comprometterebbe l'intera serie di schede.
Rifusione. La scheda attraversa un forno a rifusione, un tunnel con zone a temperatura controllata. Il profilo termico prevede preriscaldamento, una fase di stabilizzazione (soak), un picco e un raffreddamento controllato. Con le leghe senza piombo stagno-argento-rame, che fondono intorno ai 217-221 °C, il picco si colloca di norma tra 235 e 250 °C. La pasta fonde e la tensione superficiale del metallo liquido riallinea i componenti sulle rispettive piazzole.
I componenti di grandi dimensioni con terminali passanti, cioè la tecnologia THT (Through-Hole Technology), vengono invece saldati a onda, con brasatura selettiva o a mano.
Controlli, protezione e qualità
Dopo la brasatura entra in gioco l'Ispezione Ottica Automatica, AOI (Automated Optical Inspection). Telecamere ad alta risoluzione fotografano la scheda e la confrontano con un modello di riferimento. Il sistema individua componenti disallineati, mancanti o montati al contrario, ponti di stagno che causano cortocircuiti e il tombstoning, difetto per cui un lato di un componente piccolo si solleva e il pezzo si drizza in verticale come una lapide, a causa di uno squilibrio della tensione superficiale durante la rifusione.
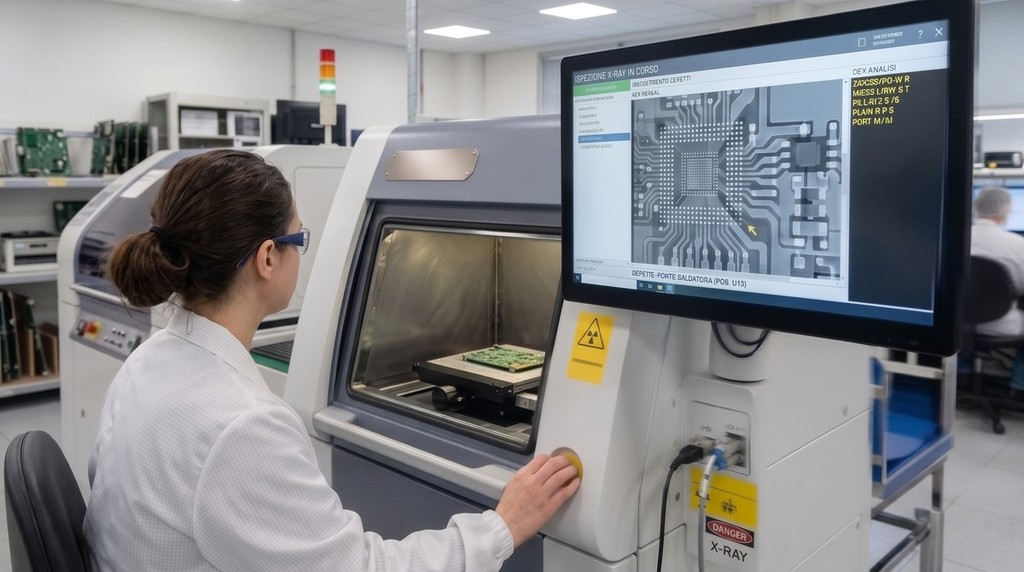
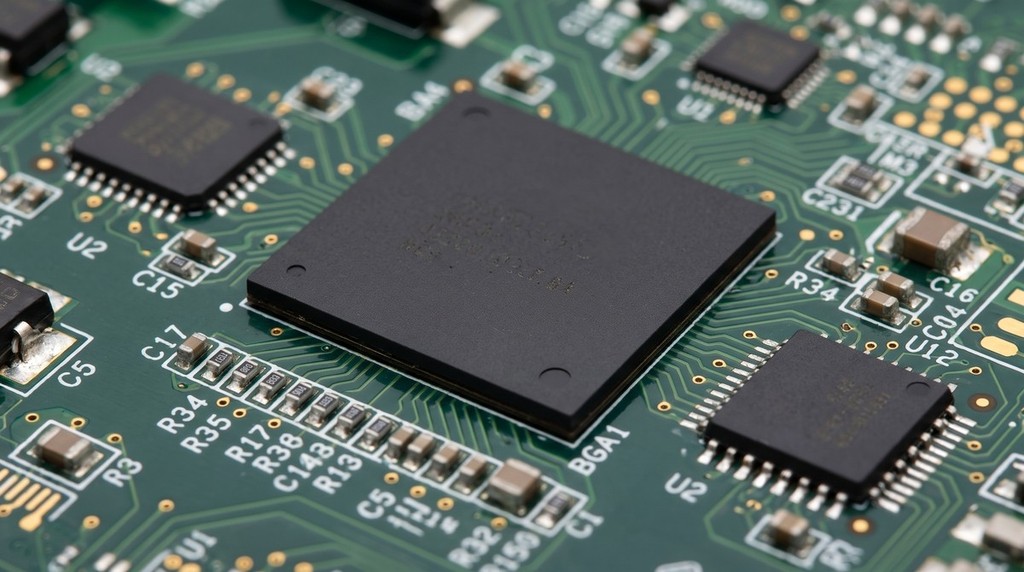
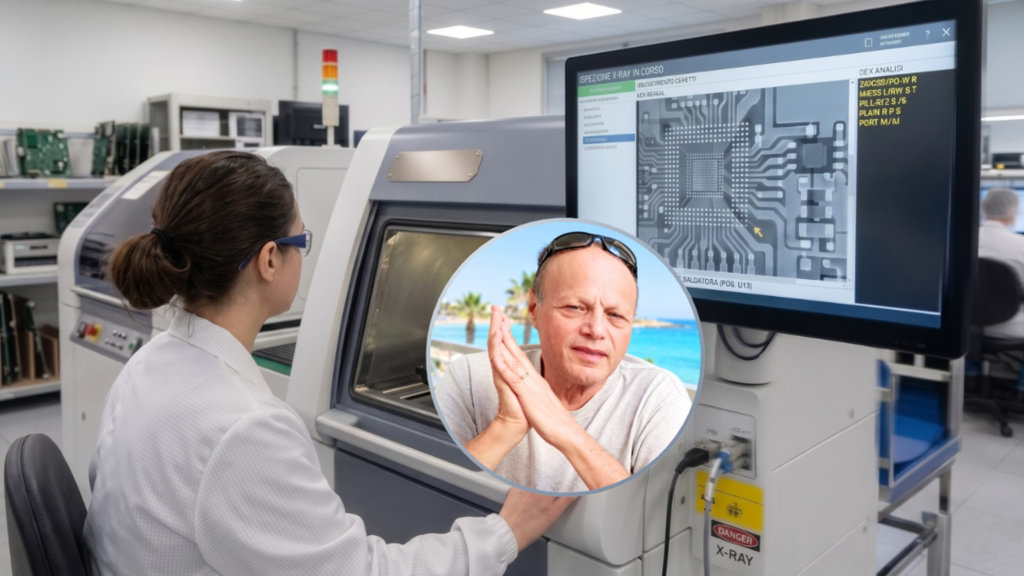
L'ispezione ottica, però, non vede ciò che sta sotto i componenti. Per i chip con matrice di sfere di brasatura sul lato inferiore, i BGA (Ball Grid Array), si usano i raggi X. Le radiografie rivelano i void, bolle d'aria intrappolate nella brasatura che, oltre una certa soglia (indicativamente il 25% dell'area), peggiorano la dissipazione del calore e l'affidabilità del giunto. Mostrano anche giunzioni aperte, difetti come l'head-in-pillow e cortocircuiti nascosti che creano dei malfunzionamenti del dispositivo.
Una scheda saldata bene deve poi dimostrare di funzionare:
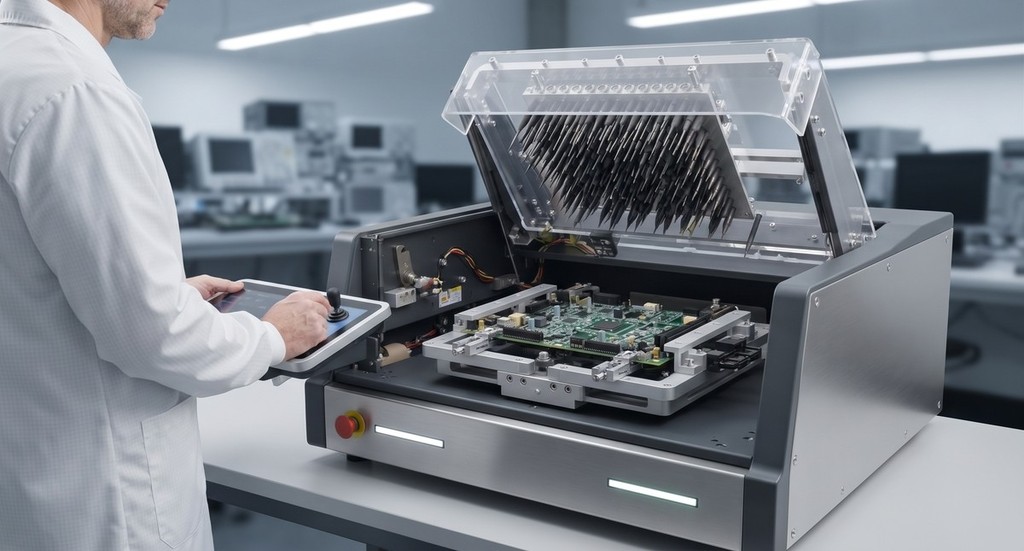
ICT (In-Circuit Test): un «letto d'aghi» in cui centinaia di punte toccano contemporaneamente i punti di test per verificare valori dei componenti, aperture e cortocircuiti.
Flying probe: sonde mobili che si muovono sulla scheda senza attrezzature dedicate, ideali per prototipi e piccoli volumi.
Boundary scan (JTAG): sfrutta la logica integrata nei chip per testare le connessioni anche dove nessuna sonda può arrivare, come sotto i BGA.
Test funzionale: la scheda viene alimentata, collegata a segnali di prova ed eventualmente programmata con il firmware, il software di base che le permette di dialogare con sensori e funzioni operative.
Le schede che non superano i controlli finiscono in riparazione (rework): tecnici specializzati dissaldano e sostituiscono i componenti difettosi con attrezzature dedicate, dopodiché la scheda ripete i test. Prima della produzione in serie, inoltre, la prima scheda viene verificata a fondo nell'ispezione del primo articolo (First Article Inspection), per approvare processo e documentazione.
I prodotti destinati ad ambienti difficili, come automobili, apparecchi medicali o industria, ricevono spesso una vernice protettiva, il conformal coating, che li difende da umidità, polvere e contaminanti. In alcuni casi i circuiti vengono annegati in resina (potting). Campioni o interi lotti possono poi subire prove di stress: cicli termici, vibrazioni, burn-in (funzionamento prolungato per far emergere i guasti precoci) e invecchiamento accelerato.
La qualità non è un controllo a fine produzione, ma un sistema che copre l'intero ciclo. Per contrastare i componenti contraffatti si eseguono verifiche all'ingresso dei materiali. Un codice seriale su ogni scheda garantisce la tracciabilità e permette, in caso di guasto, di risalire a operatore, macchina e lotto di origine.
In tutte le fasi si combattono anche le scariche elettrostatiche, ESD (Electrostatic Discharge). I componenti più delicati possono danneggiarsi con meno di 100 volt, mentre una persona non avverte una scarica sotto i 3.000 volt circa: si può quindi distruggere un chip senza accorgersene. Per questo gli operatori indossano braccialetti di messa a terra e calzature conduttive e lavorano su pavimenti e banchi dissipativi.
Norme, ambiente e durata degli apparecchi
Il settore segue gli standard dell'associazione globale dell'industria elettronica IPC (fondata nel 1957 come Institute for Printed Circuits, oggi nota semplicemente come IPC, Association Connecting Electronics Industries). Gli standard IPC distinguono tre classi di prodotto: la Classe 1 per l'elettronica generale di consumo, la Classe 2 per i prodotti a servizio dedicato, come apparecchiature industriali e telecomunicazioni, dove si richiede funzionamento continuo, e la Classe 3 per l'alta affidabilità, tipica di medicale, aerospaziale e applicazioni critiche, dove un guasto non è tollerabile. La classe effettiva dipende dai requisiti del cliente e del settore: l'automotive e il ferroviario, per esempio, hanno anche standard propri.
Alle norme di prodotto si affiancano i sistemi di gestione della qualità, come ISO 9001 in generale, IATF 16949 per l'automotive, ISO 13485 per il medicale e AS/EN9100 per l'aerospaziale. A questi si aggiungono le certificazioni di prodotto: marcatura CE, compatibilità elettromagnetica (EMC) e norme di sicurezza di settore, come IEC 60601 per i dispositivi medici e ISO 26262 per la sicurezza funzionale automobilistica.
A queste regole si affiancano i regolamenti ambientali ed etici europei:
RoHS (Restriction of Hazardous Substances): è la direttiva europea che vieta o limita l’uso di alcune sostanze pericolose nei prodotti elettronici, tra cui piombo, mercurio, cadmio e alcuni ritardanti di fiamma e plastificanti. Per questo le brasature moderne non sono più a base di piombo, ma di leghe di stagno, argento e rame. Esistono però alcune eccezioni, per esempio in settori dove l’affidabilità è fondamentale e le alternative non sono ancora abbastanza sicure.
REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals): regola la registrazione e l'uso delle sostanze chimiche e comprende l'elenco delle sostanze estremamente preoccupanti (SVHC), con obblighi di comunicazione lungo la filiera.
Minerali provenienti da zone di conflitto: il Regolamento (UE) 2017/821, in vigore per gli importatori dal 2021, impone controlli di due diligence affinché stagno, tantalio, tungsteno e oro non provengano da regioni in cui l'estrazione finanzia conflitti o sfruttamento.
RAEE (WEEE): la normativa sui rifiuti di apparecchiature elettriche ed elettroniche disciplina raccolta, recupero e riciclo a fine vita, chiudendo il ciclo di un prodotto che, nato in fabbrica, deve anche poter essere smaltito in modo responsabile.
La prossima volta che accenderete un apparecchio elettronico, pensate a tutto ciò che è servito per realizzarlo: un progetto, un circuito stampato, componenti minuscoli tracciati fino all’origine, robot di precisione, controlli ottici e radiografici, prove di resistenza, regole ambientali ed etiche. Ogni dispositivo racchiude materiali, energia, lavoro e competenze che non si recuperano facilmente quando lo si getta. Per questo è spesso più sostenibile usarlo il più a lungo possibile, ripararlo quando si guasta, aggiornarlo quando è possibile e sostituirlo solo quando serve davvero. Quando arriva a fine vita, conferirlo nei canali di raccolta RAEE permette di recuperare i materiali e di chiudere correttamente il ciclo. L’affidabilità di un prodotto dipende da ingegneria accurata e processi rigorosi; sul suo impatto ambientale incide anche il tempo per cui continuiamo a utilizzarlo.